400-1809-299
一、应力从哪里来:不是质量瑕疵,是金属的“天生记忆”
很多人以为应力是劣质管材的专属问题,实际上哪怕是顶级大厂生产的精密不锈钢管,从原料变成成品的每一步,都在不断积累应力。它本质上是金属内部晶格发生不均匀形变后,留存下来的自平衡内能,就像金属被外力“掰过一次”之后,留下了想要回弹的内在记忆。
冷拔和冷轧是应力积累的核心环节,当实心管坯经过穿孔、反复冷拔精轧时,管壁内外层的金属流动速度不一样,中心层流速快、表面层流速慢,不同位置的形变差会让大量冷作硬化应力锁在管体内部。等径拉拔工艺如果控制不到位,很容易形成外表面压应力、内表面拉应力的典型分布,周向应力峰值甚至能接近材料的屈服强度。
焊接、切割、折弯这些后续加工环节,更是应力集中的高发区。焊接时焊缝区域局部升温到上千度,随后又快速冷却,不同位置的热收缩速度完全不同,焊缝区会形成峰值高达屈服强度60%-80%的拉应力,热影响区的应力梯度非常明显。哪怕是简单的车削、切断操作,也会破坏管材原本的应力平衡,直接引发内径收缩几微米、整体椭圆度超标的问题。
哪怕是看起来完全没有外力作用的静置环境,残余应力也不会凭空消失。很多人遇到过精密管材入库放了三个月,没做任何加工就自己出现轻微变形,本质就是内部应力在缓慢重新分布,导致尺寸精度悄悄偏离了出厂公差。
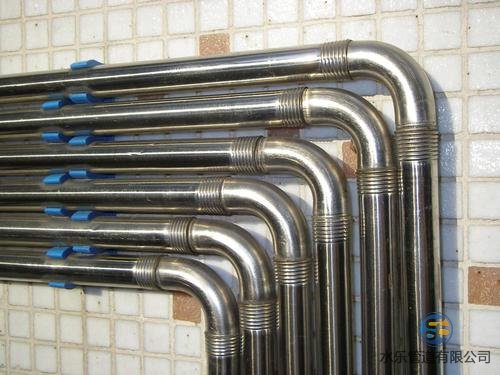
残余应力最可怕的地方,是它平时完全不会暴露痕迹,只有和工况环境叠加之后,才会突然爆发出破坏力,很多现场故障找不到明确的外力损伤痕迹,最后都指向了它。
在高压液压管路和仪表引压管路场景中,管材长期承受交变循环压力,内部的残余拉应力会和工作应力不断叠加,超过疲劳临界值之后,就会从管壁表层的微小缺陷位置萌生疲劳裂纹。很多项目里新管路用了大半年都好好的,某次系统启停冲击之后突然出现渗漏,拆开检查看不到明显的腐蚀痕迹,其实就是应力长期作用下疲劳裂纹慢慢扩展,最后在水锤冲击下彻底开裂。
在化工输送、含氯离子的水环境里,残余应力更是应力腐蚀开裂的核心推手。应力腐蚀必须同时满足拉应力、特定腐蚀介质、敏感材料组织三个条件,很多工况里介质腐蚀强度本身并不高,原本不足以快速腐蚀管材,但内部的残余拉应力会把腐蚀裂纹的扩展速度提升数倍,哪怕是耐蚀性优异的316L不锈钢,在高温高氯离子环境里,也可能在短短一两年内出现突发开裂。
在需要二次加工的场景里,应力偏高的管材更是处处出问题。薄壁精密管做卡套装配、小半径折弯时,残余应力高的管材回弹量特别大,尺寸很难控制精准,甚至直接出现弯管位置开裂;半导体用的BA级管材做后续精密焊接时,应力分布不均会导致焊接后局部变形,直接影响气路系统的密封精度,整批产品的装配良率都会大幅下降。
三、好管和差管的差距:全藏在应力控制工艺里
同样标称316L材质、同样精度等级的精密不锈钢管,价格能差出30%以上,核心差距往往就体现在残余应力的控制水平上。真正的高端精密管材,不是靠后续补救消除应力,而是在整个生产链条上把应力控制贯穿每一个环节。
成型环节就从源头减少应力积累,正规工厂会采用等径拉拔工艺,让内径减缩率和外径减缩率基本保持一致,控制变形差处于合理区间,从冷加工阶段就不让应力峰值拉得过高。很多小厂为了提效率,采用大减缩率的粗暴拉拔,单道次变形量远超合理范围,生产出来的管材内部应力严重失衡,后续再怎么处理也很难完全恢复稳定。
真空光亮退火是释放残余应力最核心的工序,冷拔之后的管材在1010℃到1150℃的保护气氛环境里完成固溶处理,随后快速冷却,既能彻底消除冷作硬化产生的残余应力,恢复材料本身的耐蚀性能,还能避免管材表面氧化,不用后续酸洗也能保持光亮洁净的表面。很多低价产品为了省成本,直接省略高温固溶工序,只用低温去应力退火简单处理,表层应力看似降了一点,管材内部的核心应力根本没有释放,后期使用还是会出问题。
后续的多辊矫直和表面强化同样是关键补充,9辊矫直机配合3D轮廓扫描,可以把管材残余应力从250MPa降到80MPa以下,疲劳寿命直接提升3倍。喷丸、激光冲击强化这类表面处理工艺,还能在管材表层引入均匀的残余压应力,直接抑制疲劳裂纹的萌生和扩展,让管材在交变工况下的使用寿命大幅延长。
四、采购不踩坑:怎么判断管材的应力水平够不够?
残余应力虽然看不见摸不着,但完全可以通过可落地的方法核验,不用完全依赖厂家的口头承诺,采购阶段就能把应力不合格的产品拦在门外。
先做基础工艺核验,要求厂家提供完整的生产流程记录,确认管材经过冷拔精轧之后,安排了完整的真空光亮退火工序,而不是简单的低温去应力处理。退火工艺记录里的温度、保温时间、冷却速度这些参数,直接决定了残余应力的释放效果,正规大厂都会完整留存这些过程数据,支持客户溯源核查。
再用简单的实操方法现场初筛,拿同批次的管材样品做简单的90度折弯试验,折弯位置没有出现裂纹、回弹量小,松开之后尺寸保持稳定,就说明管材应力释放比较充分。如果折弯时明显感觉材料硬度异常偏高,回弹之后尺寸偏差很大,甚至折弯外侧出现微裂纹,基本可以判定管材残余应力偏高,后续二次加工和长期使用都有很大风险。
有条件的场景可以做专业检测,按照国标用X射线衍射法、钻孔应变法或者环切开口位移法,精准测量管材表层和周向的残余应力水平,合格的精密管材残余拉应力必须控制在安全区间内,不会出现局部应力峰值超标的情况。同时搭配逐批水压试验和涡流探伤,残余应力偏高的管材,在高压承压测试里更容易出现变形和缺陷暴露,能提前把不合格批次筛选出来。
五、安装使用避坑:别让前期的应力控制前功尽弃
哪怕买到了应力控制合格的优质管材,如果安装和使用环节操作不当,也会引入新的有害应力,让前期的工艺投入全部白费。
管道支撑和固定一定要科学设计,支撑间距不能过大,避免管材在自重作用下长期下垂变形,持续引入额外的弯曲应力。固定卡箍一定要选用和管材同材质的不锈钢产品,不能直接用普通碳钢卡箍,既避免电化学腐蚀,也能防止硬接触局部应力集中。高温工况的管路必须提前计算热膨胀量,预留足够的伸缩余量,不能强行硬对接,否则温度变化时产生的热应力会直接作用在焊缝和管壁上,大大提升应力腐蚀和开裂的风险。
焊接和冷加工之后,针对敏感工况的管材,可以补充做一次低温消除应力退火,把二次加工引入的新应力降到最低。在含氯离子、酸性介质的工况里,定期监测介质的浓度和pH值,避免长期在高腐蚀、低pH的极端环境下运行,从源头上减少拉应力和腐蚀环境叠加诱发失效的可能性。
很多时候精密不锈钢管的性能差距,从来不是材质牌号上差了一个数字,而是那些藏在金属内部、看不见的应力控制细节。看懂了这些应力背后的秘密,你就不会再只拿材质和壁厚去比价,而是真正看懂一根精密管材的工艺含金量,选到能在长期工况里稳定运行的靠谱产品。